 硬防错
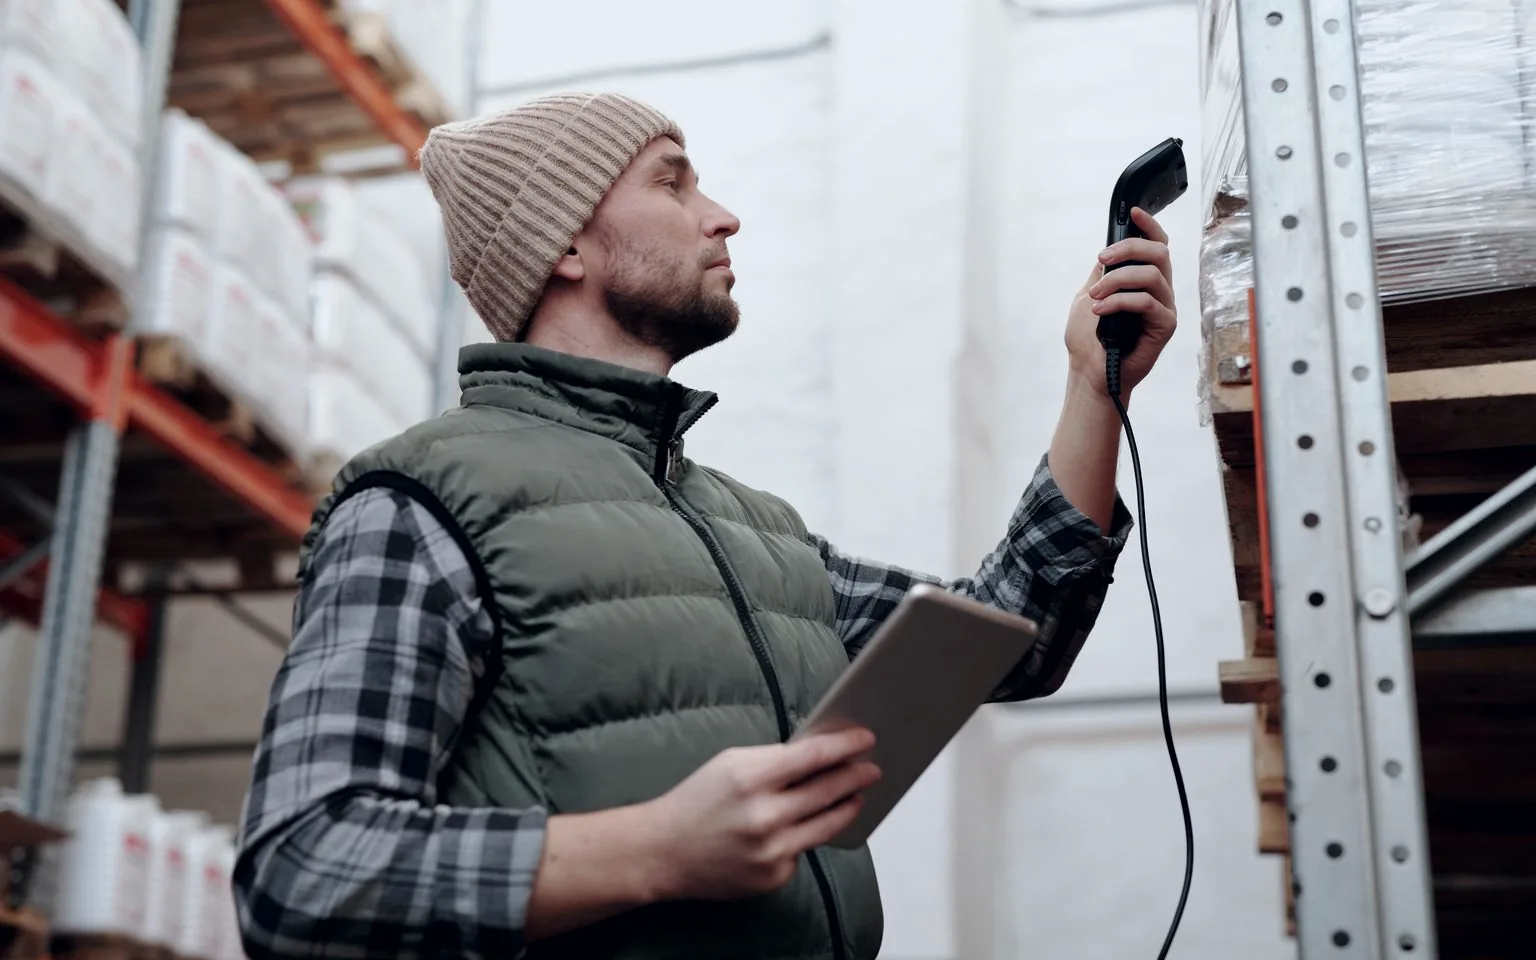
工位级防错与拧紧管控
工艺参数直连拧紧枪与电批,扭矩、角度、圈数实时判定,超差立即锁工位并自动生成返修工单。
- 拧紧曲线全量留存并与 VIN 绑定
- 按车型自动下发多套拧紧策略
- 漏拧、重复拧、顺序错误全部拦截
面向汽车零部件与整机总装,One-MOM 把工位级防错、齐套拉动与全流程追溯装进同一套管控闭环,让多品种混线现场不再依赖老师傅的经验。
支持拧紧枪 · 电批 · ANDON · 视觉 · PLC 直连 · 私有化部署
同一工位要装的配置越来越多,靠人识别和纸质作业指导书,错装、漏装往往流到下工序甚至客户手里才被发现。
同工位相似件多、配置差异大,靠人工识别零件号和外观,装配错误难以在工位内拦截。
返工与停线占质量损失 60%+拧紧枪数据落在控制器本地,无法与车辆 VIN 绑定,审核追溯只能人工翻记录。
关键特性数据完整性 <70%线边缺料停线与库存积压并存,配送节拍与产线节拍脱节,齐套状态不可见。
线边库存周转 5.8 天安灯呼叫靠喊,班组长响应无记录,停线时长缺乏责任人归因与闭环跟踪。
平均异常响应 14 分钟One-MOM 把这些问题的共同根因归结为一件事:工位现场缺少「实时判定 + 硬拦截 + 自动留痕」的能力。
从设备信号采集到追溯报告生成,One-MOM 在同一平台内完成闭环,数据不做二次搬运,判定结果直接作用于工位放行。
拧紧枪、电批、视觉、RFID、ANDON 与 PLC 信号统一接入,工位级数据 200ms 内上报。
车型配置自动匹配工艺路线与配置 BOM,扭矩、角度、圈数与物料齐套状态按规则实时判定。
不合格不放行、不流转,ANDON 分级推送到班组长、工艺与设备,拣料用亮灯指引替代经验。
以 VIN / 序列号为主线串接人、机、料、法、环,一分钟生成正反向追溯报告。
感知与判定分离、执行与追溯分离,是装配现场数据断链的典型原因。One-MOM 把四段闭环放在同一数据模型上,判定规则改动可即时下发到工位,无需逐个系统对接。
装配现场的质量风险集中在拧紧、齐套与追溯三个环节,One-MOM 针对每个环节给出可落地的工位级能力。
硬防错 工艺参数直连拧紧枪与电批,扭矩、角度、圈数实时判定,超差立即锁工位并自动生成返修工单。
 JIT/JIS
产线节拍驱动物料拉动,按车型配置生成拣配任务,亮灯指引替代经验拣配,缺料风险前置预警。
 一物一码
以序列号为主线串接物料批次、操作人员、设备参数与检验记录,支持整车与零件的双向追溯。
把控制点、触发条件与系统动作固化成配置,班次切换与车型切换不再依赖口头交接。
| 工位 | 管控点 | 触发条件 | 系统动作 |
|---|---|---|---|
| 内饰装配工位 | 配置件错装 | 扫码车型与实物零件号不符 | 工位锁止并推送正确件号与图示 |
| 底盘拧紧工位 | 扭矩超差 | 扭矩或角度超出公差带 | 工位报警,自动生成返修单并隔离 |
| 加注工位 | 加注量偏差 | 加注量偏差超过 2% | 暂停加注并通知工艺工程师 |
| 下线检测工位 | 检测项漏检 | 检测项未全部完成或判定未通过 | 禁止打印合格证,车辆不得入库 |
| SPS 配料区 | 齐套风险 | 齐套率低于当前节拍需求 | 提前 30 分钟预警并催促补料 |
| 返修工位 | 返修闭环 | 缺陷未闭环或复检未通过 | 车辆无法进入下一环节 |
工位控制点全部由工艺人员在低代码平台配置,新增车型或调整公差无需二次开发。
产线状态、关键特性判定与异常事件在同一屏内联动,班组长不再需要在多个系统之间来回切换。
| 产线 / 工段 | 状态 | 当班产量 | 一次通过率 |
|---|---|---|---|
| A 线总装 | 运行中 | 386 台 | 99.4% |
| B 线总装 | 运行中 | 352 台 | 98.9% |
| 内饰工段 | 缺料预警 | 341 台 | 99.1% |
| 底盘工段 | 运行中 | 372 台 | 99.6% |
| 下线检测 | 运行中 | 358 台 | 99.3% |
以下为装配行业典型项目实施前后的关键指标变化,实际结果随产线成熟度与实施范围而异。
关键特性全量判定后,下线一次合格率提升
工位硬拦截替代人工识别,错装不再外流
ANDON 分级推送与超时升级,原为 14 分钟
齐套拉动替代经验补料,原为 5.8 天
指标为典型客户实施后 6 个月的统计口径,具体以现场评估为准。