 MDC
设备联网与 OEE 归因
直连数控系统与 PLC,自动采集运行、待机、报警、停机状态,停机原因自动归类并生成帕累托分析。
- 稼动率、性能、良率三维拆解 OEE
- 停机原因自动归类,改善有抓手
- 设备状态与工单、工序实时联动
面向精密零件加工,One-MOM 打通设备联网、刀具寿命、程序版本与检验数据,把机床稼动率、刀具消耗与过程能力纳入同一套管控闭环。
支持 Fanuc · Siemens · 三菱 · 广数 等主流数控系统 · 私有化部署
设备状态靠人工统计、刀具寿命靠经验判断、加工程序靠 U 盘拷贝,机加现场的真实数据长期停留在设备本地。
开机率靠人工统计,停机原因靠事后填报,OEE 的分子分母都对不上。
实际稼动率低于报工 12pt定时换刀浪费剩余寿命,超期用刀崩刃伤工件,断刀没有提前预警。
崩刃导致的工件报废占 34%U 盘拷贝程序、现场私自修改,版本混乱,用错版本就批量报废。
程序错版事故年均 2.3 起首件、巡检记录在纸质单上,SPC 无法实时计算,超差发现时已加工一批。
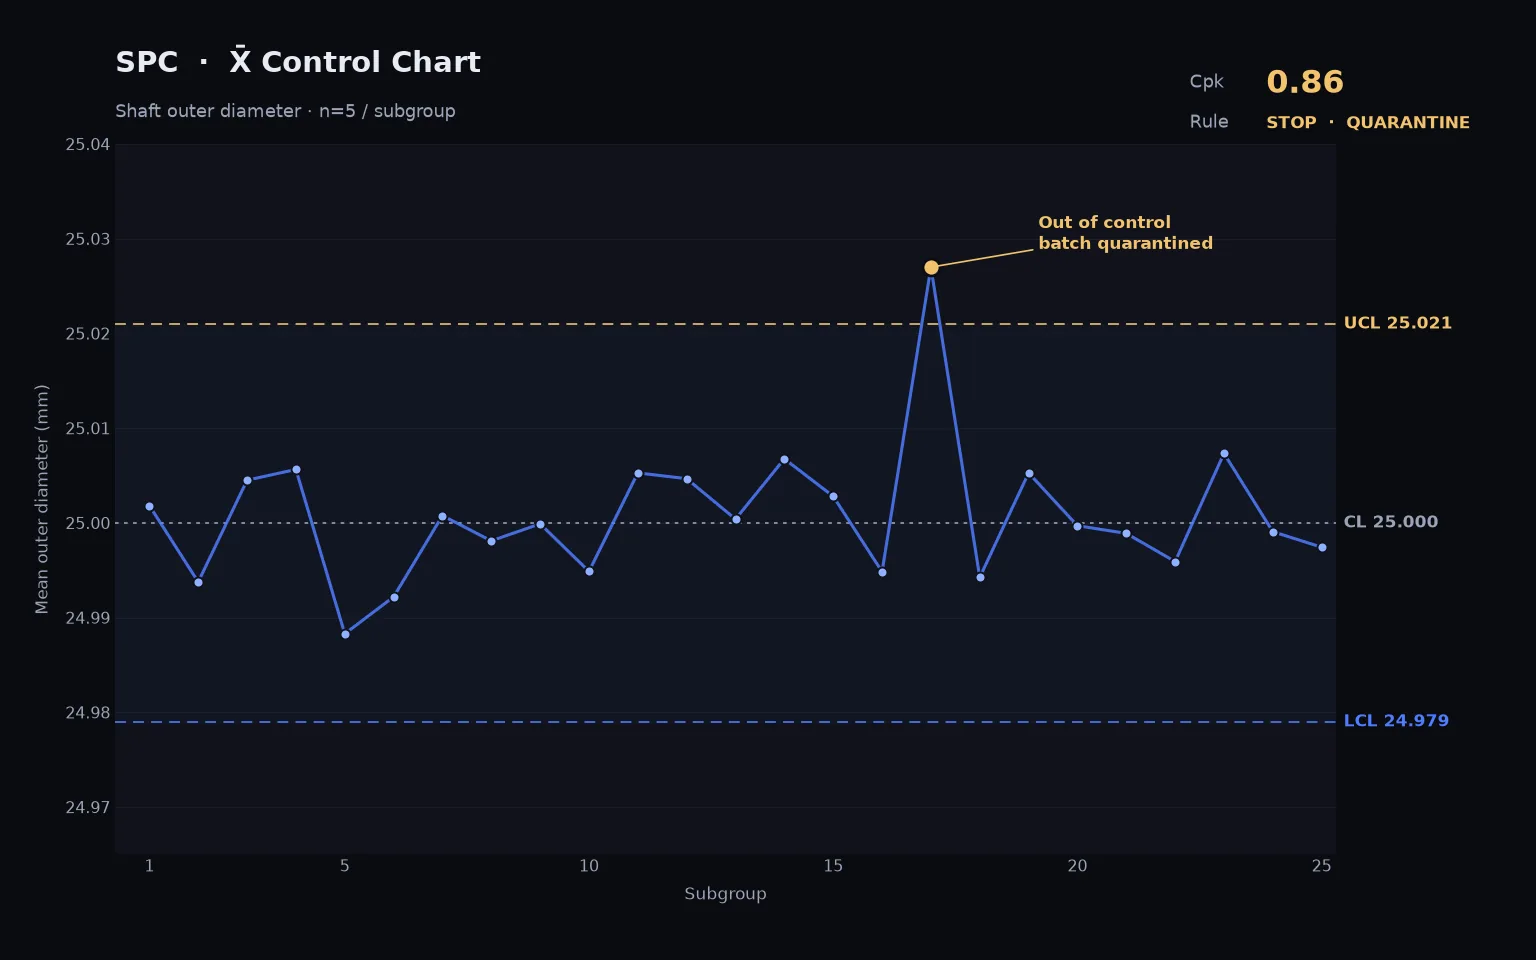
过程能力 Cpk 无在线监控机加现场的问题大多不是设备不够好,而是设备产生的数据没有被实时采集、判定和作用于下一件加工。
CNC 系统、刀具柜、对刀仪与量具的数据进入同一平台后,寿命、版本、工艺窗口与质量判定可以互相校验,而不是各管一段。
主流数控系统与 PLC 直连采集,主轴负载、进给、转速、报警与运行模式实时上报,刀具 RFID 与对刀仪数据同步接入。
工艺窗口与寿命模型自动比对:主轴负载超阈值判定异常切削,刀具寿命按件数与切削时间双口径递减,SPC 判异规则自动触发。
刀具到寿强制换刀并锁定程序调用,程序版本不符禁止启动,异常按级别推送设备、工艺与班组长。
每件工件绑定机床号、刀具号、程序版本、切削参数与检验记录,异常批次可一键定位同批次全部工件。
只做数据采集不做判定,机床联网就只是一块看板。One-MOM 在采集层之上直接挂载工艺窗口与寿命模型,让采集到的数据在下一秒就能影响机床行为。
机加车间的成本与风险集中在设备效率、刀具消耗与程序受控三个方向,One-MOM 分别给出可量化的管控手段。
MDC 直连数控系统与 PLC,自动采集运行、待机、报警、停机状态,停机原因自动归类并生成帕累托分析。
 TCM
刀具从入库、领用、对刀、切削、修磨到报废全程跟踪,寿命按件数与切削时间双口径递减。
 DNC + SPC
加工程序集中受控下发,版本校验通过方可启动;首件、巡检、完工检验数据在线采集并实时计算 Cpk。
控制点、触发条件与系统动作由工艺人员配置,机床侧直接执行,避免制度写在纸上、执行靠自觉。
| 工位 | 管控点 | 触发条件 | 系统动作 |
|---|---|---|---|
| 数控车削 | 刀具寿命 | 剩余寿命低于下一件工时 | 提前预警工段长,到寿强制换刀 |
| 加工中心 | 程序版本 | 程序指纹与受控版本不符 | 禁止启动并锁定机床 |
| 加工中心 | 切削异常 | 主轴负载连续超阈值 | 降速或停机,通知工艺工程师 |
| 首件检验 | 首件未判定 | 首件未测量或未判定合格 | 禁止批量开工 |
| 巡检工位 | 过程能力 | 连续 3 点接近控制限 | 推送工艺调整建议并标记批次 |
| 刀库 | 刀具配套 | 下一工单刀具未备齐 | 提前 2 小时生成备刀任务 |
所有控制点均可在低代码平台调整,新增零件或变更工艺无需修改采集程序。
设备状态、刀具寿命与质量指标在同一屏联动,班组长可以直接从看板上下达处理动作。
| 设备 | 状态 | 当班产量 | OEE |
|---|---|---|---|
| CNC-01 加工中心 | 运行中 | 128 件 | 88.6% |
| CNC-02 加工中心 | 换刀中 | 116 件 | 82.1% |
| CNC-05 数控车 | 运行中 | 204 件 | 90.3% |
| CNC-07 加工中心 | 待料 | 62 件 | 64.8% |
| 三坐标测量室 | 运行中 | 检验 186 件 | Cpk 1.62 |
以下为机加行业典型项目实施前后的关键指标变化,实际结果随设备联网率与工艺成熟度而异。
停机原因自动归类,改善有明确抓手
按实际寿命换刀替代定时换刀
版本指纹比对,错版禁止启动
量具直采与自动判定替代手工填写
指标为典型客户实施后 6 个月的统计口径,具体以现场评估为准。